矿山尾矿废水固液分离沉淀剂工艺优化方案
时间:2026-10-21 16:22:05
来源:
浏览|:4次
矿山开采、尾矿堆存过程产生大量尾矿废水,水体含有大量微细矿粉颗粒,悬浮颗粒粒径小,依靠自行沉降耗时漫长,清水无法回收复用。沉淀剂是尾矿、矿山废水固液分离工序核心药剂,搭配絮凝剂使用,加速悬浮颗粒沉降,实现泥水快速分离,清水回用,降低外排水量。很多矿山企业固液分离系统运行效率偏低,沉淀池出水浑浊,污泥浓缩困难,本质是沉淀剂选型、工艺匹配存在短板。昊诺结合矿山尾矿废水项目,解析沉淀剂原理,给出工艺优化思路。
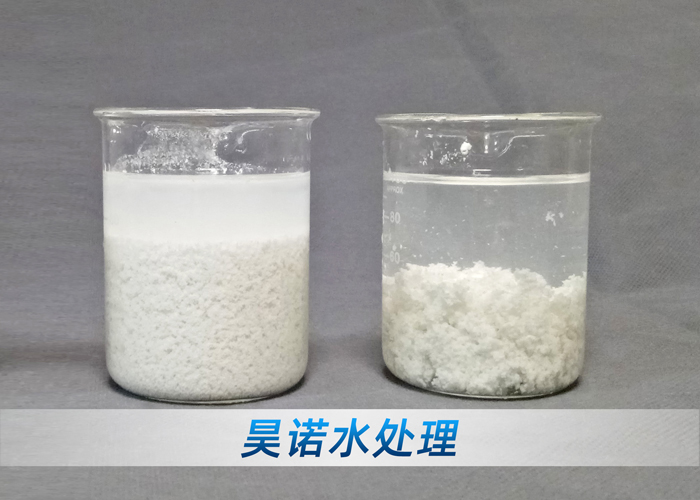
沉淀剂的核心作用是促使水体悬浮微细颗粒脱稳聚集,在重力作用下快速沉降,实现固相与液相分离。矿山尾矿废水里面矿粉颗粒表面携带负电荷,颗粒之间静电排斥,均匀分散悬浮,很难依靠重力沉降。沉淀体系一般采用复配方案,无机沉淀药剂先投入水体,水解生成正电荷水解产物,中和矿粉颗粒表面负电荷,颗粒脱稳;再投加高分子有机沉淀剂(泥浆沉淀剂PAM),依靠长链分子吸附架桥,把大量微小颗粒连接成体积大、密度高的絮团,絮团快速沉降到沉淀池底部,上层水体悬浮物大幅降低。
矿山尾矿废水水质波动较大,原矿种类、选矿药剂残留都会改变废水理化性质。铁矿、铜矿、砂石尾矿废水污染物组分差异明显,沉淀剂的选型不能直接照搬。尾矿废水含选矿药剂残留时,残留药剂会改变颗粒表面电荷,抑制沉淀絮体成型,这类废水需要提前做水样试验,筛选抗干扰沉淀剂体系。
传统尾矿沉淀工艺存在不少痛点。沉淀池设计停留时间不足,絮体还没有沉降就溢流出水;搅拌工序参数不合理,快速混合和慢速絮凝搅拌区分不清,搅拌强度过高打碎成型絮体;加药点设置不合理,药剂混合不均匀;沉淀剂投加比例固定不变,水质变化时没有及时调整加药量,造成出水浑浊或者药剂浪费。工艺优化要从反应搅拌、加药系统、沉淀池运行、污泥浓缩几个维度同步调整。
优化方案:废水进入调节池均质均量,稳定水质波动;一级反应池投加无机沉淀药剂,高速搅拌,完成电荷中和;二级絮凝池投加稀释后的高分子泥浆沉淀剂,低速搅拌,培育絮团;随后进入斜管沉淀池,增大沉降面积,提升固液分离效率;底部污泥排入浓缩池,进一步浓缩,送入压滤设备脱水。斜管沉淀池相比平流沉淀池,占地面积更小,沉降效率更高,适合矿山项目。
沉淀剂使用注意事项:药剂配制浓度严格管控,高分子沉淀剂溶解需要充足熟化时间,杜绝药剂结块;加药系统配备计量装置,准确控制投加量;定期监测沉淀池出水浊度,水质变化及时调整药剂投加量。定期取水样开展小试,评估沉淀剂效果,优化药剂搭配。
昊诺沉淀剂产品适配矿山尾矿、洗砂泥浆等各类高悬浮物废水,可提供药剂样品,免费水样小试,协助企业优化尾矿固液分离整套工艺,配套现场技术调试,提升沉淀池出水水质,提高水资源回用率,降低矿山废水处理药剂与运维成本。